
یک پیستون پمپ دوغاب یا یک غلتک با جریان آرام به ندرت به دلیل خستگی زیاد از کار می افتد. آسیب از سطح شروع می شود: سایش، فرسایش یا تماس مکرر مکانیکی باعث حذف مواد می شود تا زمانی که جزء دیگر تحمل خود را حفظ نکند. کاربردی ترین پاسخ صنعتی، لایه ای از پودر کامپوزیت کاربید است که توسط اسپری حرارتی، روکش فلزی یا جوشکاری رسوب می کند. به درستی مشخص شده است، این لایه با اختلاف زیادی از فولاد بدون پوشش دوام می آورد. بد مشخص شده است، به دلایلی که کاملاً قابل اجتناب است، زود شکست می خورد. این مقاله توضیح میدهد که پودر کامپوزیت کاربید چیست، چگونه تولید میشود و چگونه میتوان درجهای را انتخاب کرد که در سرویس واقعی کار کند.
پودر کامپوزیت کاربید چیست؟
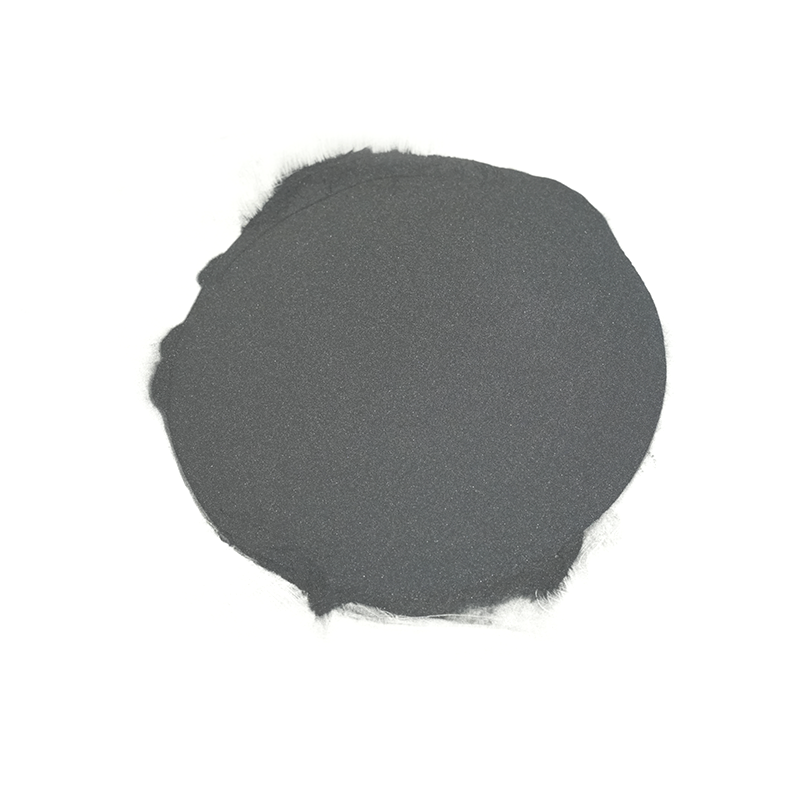
پودرهای کامپوزیت کاربید مواد مهندسی شده ای هستند که یک فاز کاربید سخت را با یک چسب فلزی انعطاف پذیر ترکیب می کنند. فاز کاربید، معمولاً کاربید تنگستن (WC) یا کاربید کروم (Cr3C2)، سختی و مقاومت در برابر سایش را فراهم می کند. بایندر که معمولاً کبالت یا آلیاژ نیکل است، ذرات کاربید را در کنار هم نگه می دارد، انرژی ضربه را جذب می کند و به رسوب چقرمگی می دهد.
کلمه "کامپوزیت" این تمایز مهم را نشان می دهد. پودر کاربید خالص در اصل یک ترکیب واحد است. پودر کامپوزیت مخلوطی طراحی شده است که در آن ذرات ریز کاربید به طور یکنواخت از طریق یک زمینه فلزی پراکنده می شوند. هنگامی که از طریق یک تفنگ اسپری یا سر روکش تغذیه می شود، پودر ذوب می شود و دوباره جامد می شود به عنوان یک پوشش که مانند یک کامپوزیت زمینه فلزی عمل می کند: به اندازه کافی سخت برای مقاومت در برابر سایش، در عین حال به اندازه کافی برای مقابله با شوک های مکانیکی.
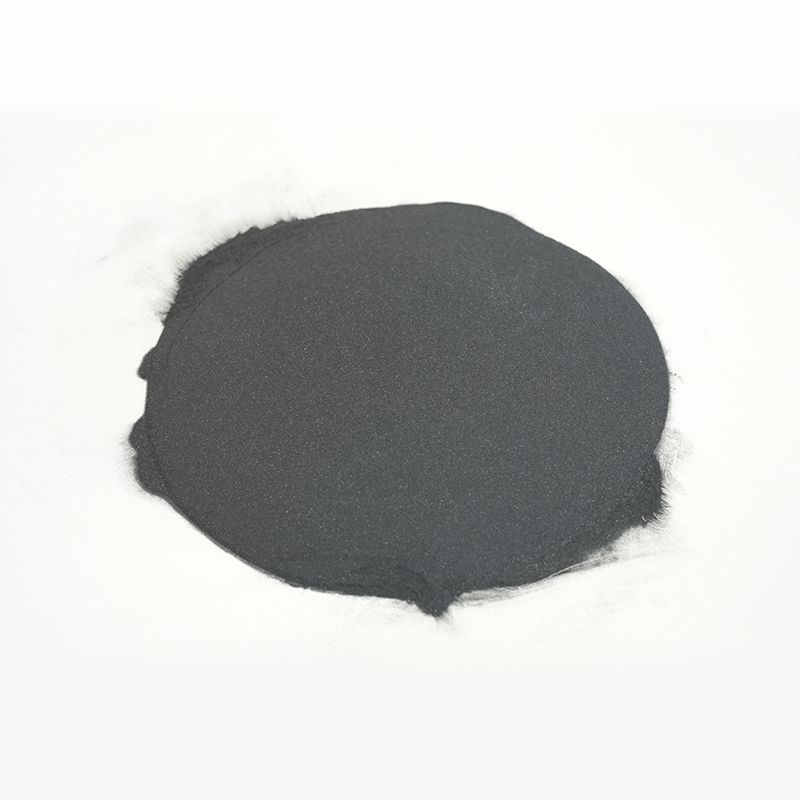 پودر کامپوزیت کاربید برای پوشش های مقاوم در برابر سایش این پودر چندین کاربید را با یک چسب فلزی برای سختی بالا و مقاومت در برابر خوردگی ترکیب می کند. توزیع یکنواخت ذرات آن برای پاشش HVOF و HVAF مناسب است و آن را برای ابزارها و قطعاتی که در معرض سایش و اکسیداسیون قرار دارند مناسب میسازد. مشاهده محصول →
در عمل، اندازه ذرات کاربید و محتوای چسب دو اهرمی هستند که رفتار پوشش را کنترل می کنند. ذرات کاربید ریزتر سطوح صاف تر و متراکم تری تولید می کنند که به خوبی در برابر فرسایش ذرات ریز مقاومت می کنند. کاربیدهای درشتتر در برابر سایش شدید مقاومت میکنند، اما پوشش خشنتری از خود به جای میگذارند. محتوای بایندر معمولاً بین 10 تا 25 درصد وزنی است: بایندر بیشتر باعث افزایش چقرمگی میشود، در حالی که بایندر کمتر سختی را به قیمت شکنندگی افزایش میدهد. خریداران در صنایع حساس به سایش به طور فزاینده ای از درجه های کالای عمومی صرف نظر می کنند و پودرهای کامپوزیت فرموله شده برای یک حالت شکست شناخته شده را مشخص می کنند.
پودرهای کامپوزیت کاربید چگونه ساخته می شوند
سه عامل بیشتر تفاوت عملکرد بین پودر کامپوزیت کاربید خوب و ضعیف را تعیین می کند: مسیر تولید، اندازه پودر و کیفیت رابط کاربید-بایندر.
متخلخل و خرد شده
مخلوطی از کاربید و بایندر در یک بلوک جامد پخته می شود، سپس خرد شده و به پودر طبقه بندی می شود. ذرات حاصل زاویه دار و بلوک هستند. این مسیر ذرات متراکم و قوی تولید می کند و در پاشش HVOF رایج است، جایی که تراکم پوشش بیش از خوراک کاملا کروی اهمیت دارد.
آگلومره و زینتر شده
پودرهای کاربید ریز و بایندر با یک بایندر آلی مخلوط میشوند، با اسپری به شکل آگلومراهای کروی خشک میشوند و برای ذوب فازها و حذف اجزای آلی زینتر میشوند. ذرات کروی به طور یکنواخت از طریق فیدرهای پودر جریان می یابند و پوشش های ثابت تری تولید می کنند، به همین دلیل است که این مسیر بر اسپری مافوق صوت و روکش لیزری غالب است.
سایز بندی پودری
مرحله طبقه بندی نهایی توزیع اندازه ذرات را تعیین می کند. برش های درشت لایه های ضخیم را به سرعت ایجاد می کنند اما سطح ناهموارتری را به جا می گذارند. برش های ریز پوشش های متراکم و صاف ایجاد می کنند اما به راحتی کمتر تغذیه می شوند. تأمینکنندگانی که هم نقاط برش و هم شکل توزیع را کنترل میکنند، تنوع فرآیند بسیار کمتری را برای مدیریت به مهندس پوشش میدهند.
| مسیر تولید | شکل ذرات | استفاده معمولی |
|---|---|---|
| متخلخل و خرد شده | زاویه ای، بلوکی | پوشش های HVOF، رسوبات متراکم |
| آگلومره و زینتر شده | کروی، متخلخل | اسپری حرارتی، روکش لیزری، تغذیه مداوم |
ترکیبات رایج و هر کدام برای چه هستند
دو سیستم بر عملکرد صنعتی غالب هستند: WC-Co و Cr3C2-NiCr. دانستن مرزهای عملی هر یک از رایج ترین خطاهای مشخصات جلوگیری می کند.
| سیستم | سختی | حداکثر دمای سرویس | قدرت کلید | کاربرد معمولی |
|---|---|---|---|---|
| WC-Co | 1100-1300 HV | حدود 450 درجه سانتی گراد | مقاومت در برابر سایش، چقرمگی | ابزار برش، قطعات سایش، اتصالات ابزار |
| WC-Ni یا WC-Co-NiCr | 1000-1200 HV | حدود 500 درجه سانتیگراد | مقاومت در برابر خوردگی بهتر | غلتک ها، شفت ها، اجزای هیدرولیک |
| Cr3C2-NiCr | 800-1000 HV | حدود 850 درجه سانتیگراد | مقاومت در برابر سایش و اکسیداسیون در دمای بالا | قطعات توربین، سرسره های با دمای بالا، نازل ها |
قانون انتخاب سریع ساده است. اگر جزء خنک کار کند و سایش دشمن اصلی باشد، WC-Co پیش فرض است. اگر خوردگی وجود دارد، به یک بایندر مبتنی بر نیکل بروید. اگر دمای سطح بیش از 500 درجه سانتیگراد باشد، Cr3C2-NiCr معمولاً خانواده مناسبی است.
جایی که پودرهای کامپوزیت کاربید ارزش ارائه می دهند
پودرهای کامپوزیت کاربید در محیط هایی که زمان از کار افتادگی گران است و جایگزینی آن دشوار است، هزینه خود را به دست می آورند.
- پوشش های مقاوم در برابر سایش برای تجهیزات فرآیند: غلتک ها، آستین های شفت، بوشینگ ها، پیستون ها و میله های پیستون کاندیدهای رایجی هستند. یک پوشش کاربید تنگستن که توسط اسپری مافوق صوت یا HVOF اعمال می شود، در مقایسه با فولاد سخت شده، عمر سطح را چندین برابر افزایش می دهد.
- ابزار برش و حفاری: بیتهای استخراج، میلههای فرز جاده، و درجهای برش فلز برای سختی در لبه برش به کامپوزیتهای مبتنی بر WC متکی هستند.
- تعمیر و بازسازی: قطعات فرسوده با روکش لیزری یا روکش پلاسما با کامپوزیت کاربید بازسازی میشوند و به طور همزمان ابعاد را بازیابی میکنند و بر روی مشخصات اولیه بهبود مییابند.
- اجزای با دمای بالا: پوشش های Cr3C2-NiCr از قطعات در توربین گاز و محیط های احتراق که سختی به تنهایی کافی نیست محافظت می کند.
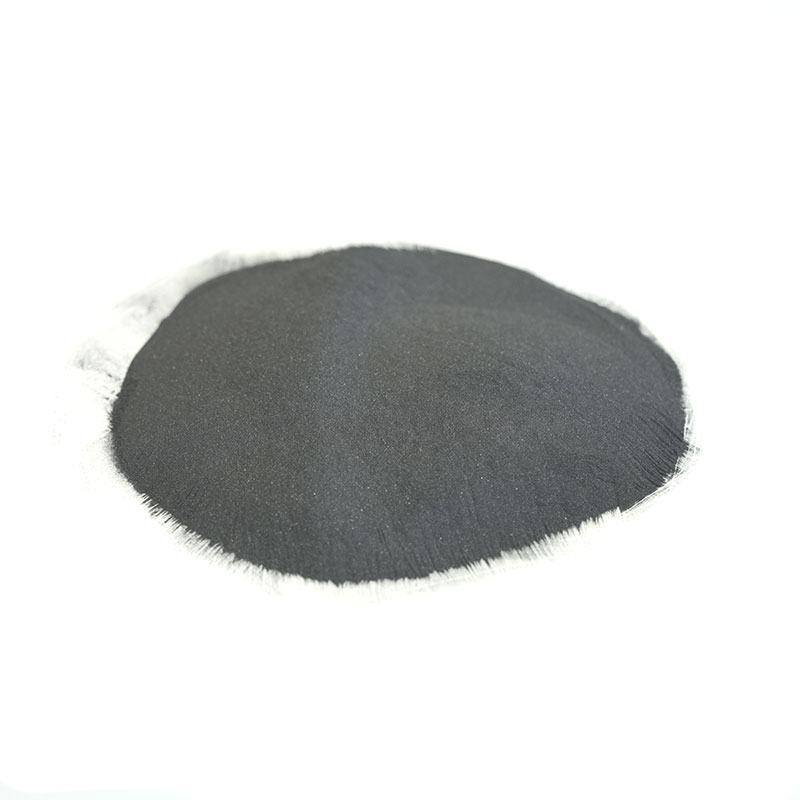 سری پودر اسپری حرارتی کاربید تنگستن این سری که برای فرآیندهای اسپری حرارتی و روکش فلزی طراحی شده است، شامل آلیاژهای ماتریکس کبالت و نیکل با محتوای کاربید متنوع است. این فرسایش در دمای بالا، سایش سنگ و خوردگی فلز مذاب، پشتیبانی از تعمیرات و کاربردهای پوشش OEM را بررسی می کند. مشاهده محصول →
برای استفاده از پوشش، پودر باید با فرآیند اسپری و سطح هدف مطابقت داشته باشد. گریدهای اسپری حرارتی برای تغذیه و مورفولوژی ذرات ثابت مهندسی شدهاند، به همین دلیل است که استفاده از پودر اسپری حرارتی اختصاصی معمولاً فشار دادن یک درجه عمومی را در خدمت شکست میدهد. همین تفکر در مورد کار تعمیر نیز صدق می کند: به جای از بین بردن یک شفت یا غلتک گران قیمت به دلیل سایش موضعی، یک مغازه می تواند سطح را با یک کامپوزیت کاربید بسازد و آن را تا حد تحمل اولیه تمام کند. قسمت تعمیر شده اغلب بهتر از نمونه اصلی است، زیرا سطح مهندسی شده هرگز بخشی از طراحی اولیه نبوده است.
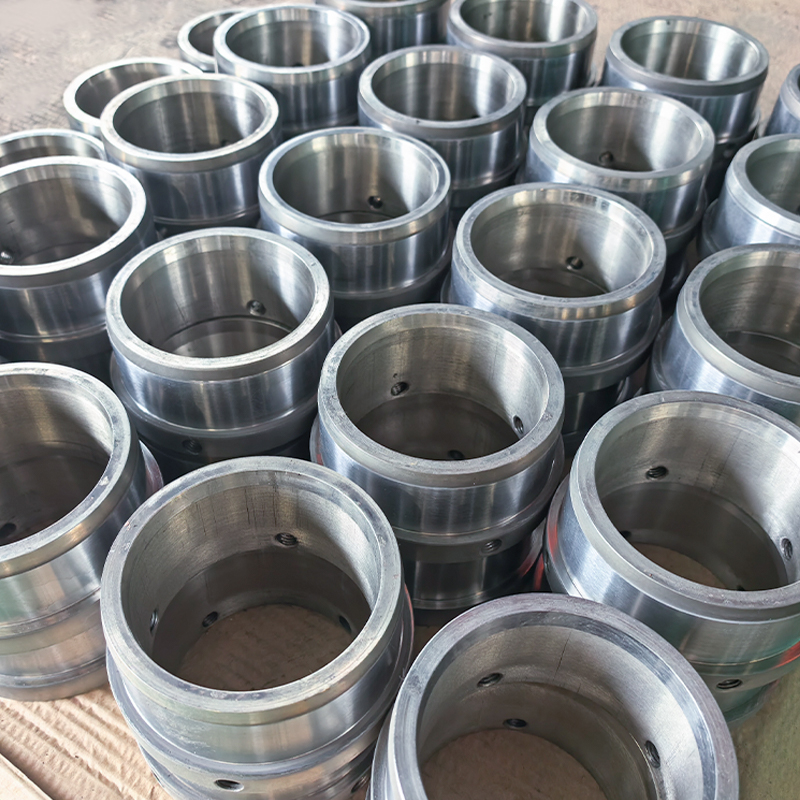
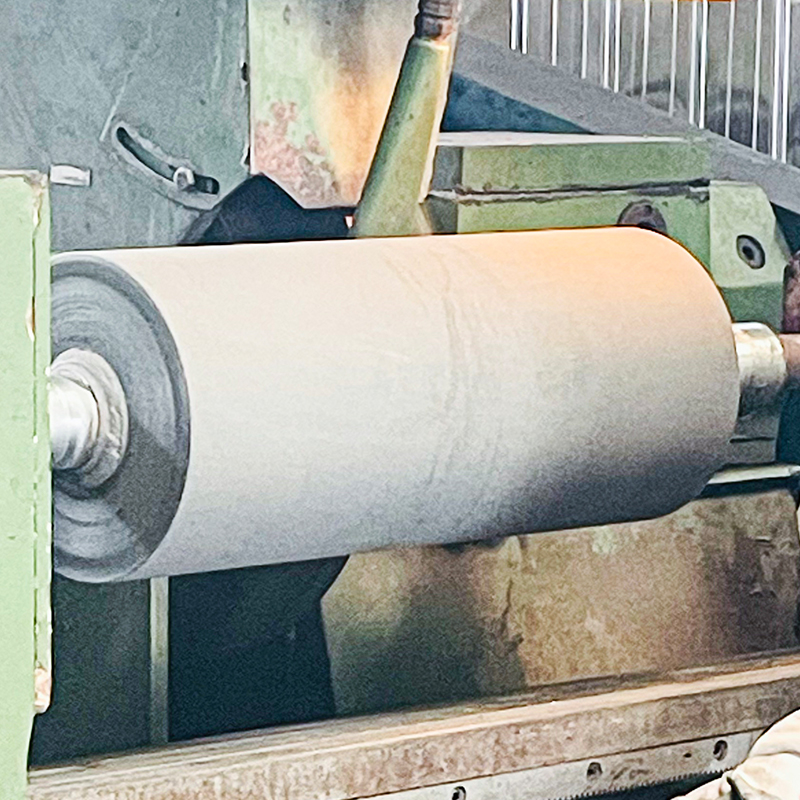 قطعات پوشیده شده با کاربید تنگستن سفارشی این پیشنهاد غلتکها، بوشها و شفتهای روکششده آماده نصب با روکشهای کاربید تنگستن یا سرامیک را فراهم میکند. این مناسب گیاهانی است که به دنبال قطعات با پوشش واجد شرایط بدون مراحل پوشش داخلی هستند و مقاومت در برابر سایش را برای وظایف سخت ارائه می دهد. مشاهده محصول →
برای قطعات OEM و اجزای جایگزین، بسیاری از کارخانه ها یک جزء پوشش داده شده کامل را به جای یک مرحله پوشش داخلی ترجیح می دهند. غلتکها، پیستونها و آستینهای پوششدادهشده با کاربید تنگستن سپس آماده نصب میشوند، با پوششی که قبلاً برای وظیفه ذکر شده واجد شرایط است.
نحوه انتخاب نمره مناسب
انتخاب با شرایط عملیاتی شروع می شود، نه با کاتالوگ پودر. این نکات را به ترتیب بررسی کنید و لیست نامزدها به سرعت محدود می شود.
- حالت سایش غالب را شناسایی کنید. سایش، فرسایش، سایش لغزشی، و کاویتاسیون هر کدام به نفع اندازههای کاربید و محتویات مختلف چسب هستند.
- دمای سرویس را تنظیم کنید. در دمای بالای 500 درجه سانتی گراد، کامپوزیت های مبتنی بر WC سختی خود را از دست می دهند و ممکن است پوشش تخریب شود. به Cr3C2-NiCr بروید.
- محیط شیمیایی را بررسی کنید. چسباننده های نیکل در بسیاری از سیالات فرآیندی به مراتب بهتر از کبالت در برابر خوردگی آبی مقاومت می کنند. سرویس اسیدی می تواند یک درجه مهر و موم شده یا تخصصی را طلب کند.
- توزیع اندازه ذرات را انتخاب کنید. تراکم پوشش، زبری سطح و حداکثر ضخامت پوشش عملی را کنترل می کند.
- پودر را با فرآیند مطابقت دهید. HVOF و اسپری مافوق صوت نیاز به یک برش اندازه دارند که به طور قابل اعتماد تغذیه شود. روکش لیزری به پنجره متفاوتی نیاز دارد. جوشکاری اسپری اکسی استیلن طیف وسیع تری را تحمل می کند.
یک اشتباه رایج انتخاب صرفاً بر اساس سختی است. اگر بایندر خورده شود یا دمای سرویس ماتریس را نرم کند، پوشش با بالاترین عدد ویکرز ممکن است زودتر از بین برود. به همین دلیل است که خریداران باتجربه به جای صرفاً مقدار سختی، تصویر کامل عملیات شامل دما، رسانه، حالت سایش، و هدف نهایی سطح را به تأمینکننده میدهند. یک منبع خوب برای مقایسه خواص در سراسر خانواده مواد کامل، راهنمای انتخاب و نوع پودر کامپوزیت کاربید ما است که تصمیمات مشابه را با عمق بیشتری پوشش می دهد.
هنگامی که یک نمره در فهرست نهایی قرار گرفت، تأیید حلقه را می بندد. یک بررسی متالوگرافی سریع توزیع کاربید و تخلخل را تایید می کند، در حالی که عبور سختی در سراسر لایه پوشش نشان می دهد که آیا رسوب با مشخصات مطابقت دارد یا خیر. برای اجزای حیاتی، تست استحکام باند و مستندات فرآیند به همان اندازه که خود شیمی پودر اهمیت دارد.
نتیجه گیری ساده است. پودر کامپوزیت کاربید یک ماده واحد نیست. این یک سیستم طراحی است. شیمی کاربید، متالورژی بایندر، مسیر تولید و اندازه ذرات، همگی نتیجه نهایی را تغییر میدهند. آنها را به درستی دریافت کنید، و یک جزء پوشش داده شده به جای خرابی اضطراری، به یک مورد تعمیر و نگهداری برنامه ریزی شده تبدیل می شود. آنها را اشتباه بگیرید و هیچ ضخامت پوششی کار را نجات نمی دهد.
هر برنامه کاربردی حساس به سایش با تعریف واضحی از حالت خرابی و پاکت خدمات شروع می شود. هنگامی که آنها شناخته شدند، پودر کامپوزیت کاربید مناسب را می توان مشخص، اعمال و تأیید کرد و گیاه آنچه را که واقعاً نیاز دارد را دریافت می کند: سطحی که تا پنجره تعمیر و نگهداری برنامه ریزی شده دوام می آورد.