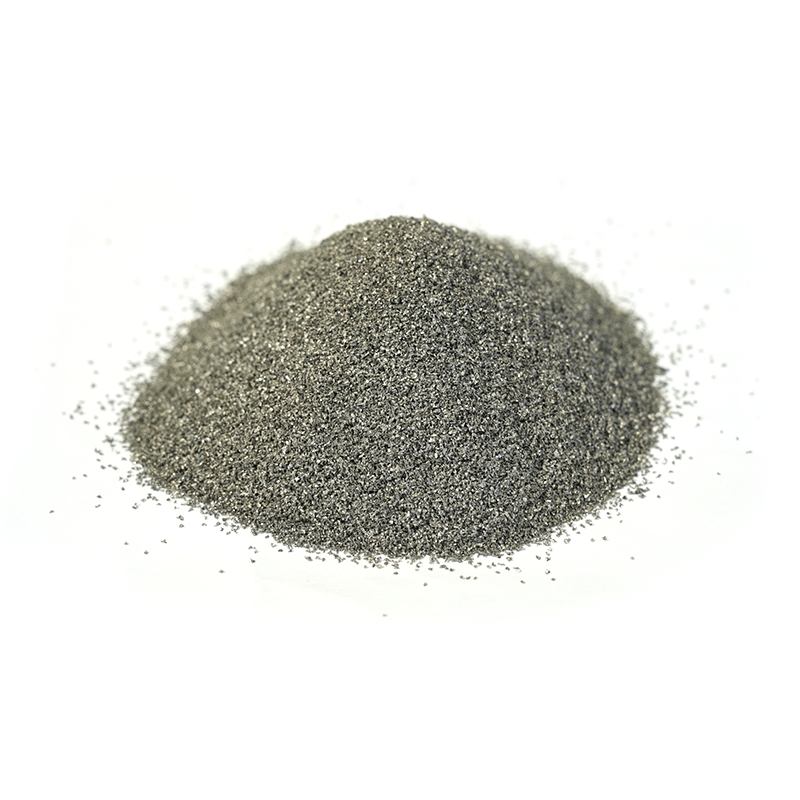

پودر تولید افزودنی از دور ساده به نظر می رسد: ذرات فلزی ریز، قیف، صفحه ساخت و یک قطعه تمام شده. از نزدیک، این یک ماده مهندسی با دقت کنترل شده است. شکل ذرات، توزیع اندازه، محتوای اکسیژن، شیمی، و سازگاری لات به لات همگی بر روان اجرا شدن یا تبدیل شدن به یک آزمایش پرهزینه تأثیر میگذارند.
در کار ما با پودرهای آلیاژی و مهندسی سطح، مفیدترین گفتگوها به ندرت در مورد یک پودر "بهترین" است. آنها در مورد مناسب هستند: آنچه فرآیند به آن نیاز دارد، آنچه که قطعه باید زنده بماند، و آنچه که تامین کننده پودر می تواند به طور مکرر ارائه دهد. اگر می خواهید یک تازه کننده بیشتر در مورد انواع پودر آلیاژ و انتخاب داشته باشید، ما راهنمای پودر آلیاژی اصول اولیه را طی می کند. این مقاله بیشتر به سؤالات روزمره نزدیک می شود: پودر در داخل یک چاپگر چه کاری انجام می دهد، چرا دو پودر با ترکیب شیمیایی یکسان می توانند رفتار متفاوتی داشته باشند، و چگونه می توان یک درجه را بدون تعیین بیش از حد آن انتخاب کرد.
پودر تولید افزودنی خوب چیست؟
یک پودر تولید افزودنی خوب باید بیشتر از حمل ترکیب شیمیایی مناسب انجام دهد. در همجوشی بستر پودر لیزری یا ذوب پرتو الکترونی، یک پوشش مجدد لایه نازکی را در سراسر ناحیه ساخت و ساز پخش می کند. آن لایه باید یکنواخت، شل بسته و عاری از آگلومرا باشد. سپس پودر انرژی را جذب می کند، ذوب می شود و به سرعت جامد می شود. هر گونه ناهماهنگی در لایه می تواند به تخلخل، عدم همجوشی یا نقص سطح تبدیل شود.
به همین دلیل است که مشخصات پودر فقط یک گواهی شیمی نیست. این ترکیبی از درجه آلیاژ، توزیع اندازه ذرات، مورفولوژی، چگالی ظاهری، چگالی شیر، رفتار جریان، محتوای اکسیژن، رطوبت و کنترل آلودگی است. پودری که در یک مشعل پوششی عملکرد خوبی دارد ممکن است برای چاپگرهای لایه ریز نامناسب باشد و پودری که به زیبایی در یک دستگاه چاپ می شود ممکن است در ماشین دیگر با پوشش مجدد، نقطه لیزری یا ضخامت لایه متفاوت دچار مشکل شود.
چگونه پودرهای فلزی برای تولید مواد افزودنی ساخته می شوند
اکثر پودرهای فلزی برای تولید افزودنی با ذوب و اتمیزه شدن شروع می شوند. اتمیزه کردن گاز برای آلیاژهای با ارزش و واکنش پذیر رایج است زیرا می تواند ذرات گرد را با شیمی سطح کنترل شده تولید کند، اگرچه نتیجه همچنان به طراحی نازل، جریان گاز، فوق گرمای مذاب و سرعت خنک شدن بستگی دارد. اتمیزه کردن آب اغلب مقرون به صرفه تر است و تمایل به تولید ذرات نامنظم دارد. آنها ممکن است برای جت بایندر، پرس یا مسیرهای دیگری که نیازهای جریان و بسته بندی متفاوت است، مناسب باشند. کروی شدن پلاسما می تواند مواد اولیه نامنظم را گرد کند، اما هزینه را اضافه می کند و معمولاً برای مواردی که مورفولوژی برای توجیه آن اهمیت کافی دارد، رزرو می شود.
روش تولید شخصیت پودر را شکل می دهد. پودر اتمیزه شده با گاز اغلب دارای جریان خوب و چگالی بسته بندی بالایی است، اما می تواند حاوی ذرات ماهواره و ریزه هایی باشد که نیاز به کنترل دارند. پودر اتمیزه شده با آب ممکن است سطح زبرتر و جذب اکسیژن بالاتری داشته باشد. نکته این است که روش ها را به صورت انتزاعی رتبه بندی نکنید. مطابقت مسیر تولید پودر با فرآیند، آلیاژ و معیارهای پذیرش است که برای قسمت نهایی مهم است.
خانواده پودر آلیاژ اصلی
خانواده های آلیاژی مختلف مشکلات مختلفی را حل می کنند. مقایسه سریع زیر نقطه شروعی برای بحث های فنی است، نه جایگزینی برای تست صلاحیت.
| خانواده پودر | نقاط قوت معمولی | جهت استفاده رایج | نظارت بر انتخاب |
|---|---|---|---|
| بر پایه نیکل و نیکل کبالت | مقاومت در برابر خوردگی، استحکام در دمای بالا، چقرمگی خوب در بسیاری از گریدها | قطعات داغ، تجهیزات شیمیایی، حفاظت در برابر سایش و خوردگی | کنترل اکسیژن، حساسیت به ترک، قوام شیمیایی |
| بر پایه کبالت | مقاومت در برابر سایش، سختی گرم، مقاومت در برابر خوردگی | قطعات سوپاپ، اجزای پمپ، سطوح سخت، سطوح مستعد سایش | تعادل کربن و برید، شکل پذیری، پاسخ ماشینکاری |
| بر پایه آهن و فولاد | مقرون به صرفه، طیف وسیعی از خواص، سخت شدن مفید | قطعات صنعتی، ابزار، تعمیر، اجزای ساختاری | کنترل کربن، دریافت اکسیژن، اعوجاج پس از پردازش |
| بر پایه مس | هدایت حرارتی و الکتریکی بالا | قطعات انتقال حرارت، کنتاکت های الکتریکی، اجزای القایی | بازتاب لیزر، پنجره فرآیند، خطر تخلخل |
| تیتانیوم و آلومینیوم | چگالی کم، مقاومت در برابر خوردگی، نسبت مقاومت به وزن خوب | سازه های سبک وزن، قطعات هوافضا، پزشکی و حمل و نقل | واکنش پذیری، کنترل اکسید، ایمنی حمل و نقل پودر |
| پودرهای تقویت شده با کاربید | سختی بالا و مقاومت در برابر سایش | پوشیدن قطعات، سطوح برش و حفاری، لایه های محافظ | یکنواختی تقویت، مبادله چقرمگی، سازگاری فرآیند |
هنگامی که یک قطعه باید مقاومت حرارتی را با مقاومت در برابر خوردگی ترکیب کند، پودرهای مبتنی بر نیکل اغلب اولین انتخاب هستند. نمرات نیکل- کبالت به سمت خدمات با درجه حرارت بالاتر یا تقاضای بیشتر فشار می آورند، اما آنها همچنین از پنجره فرآیند بیشتر می خواهند. پودر فلز مبتنی بر نیکل می تواند یک نقطه شروع عملی برای تولید افزودنی و کار سطحی پیشرفته باشد، مشروط بر اینکه درجه، اندازه برش و سطح اکسیژن در برابر فرآیند واقعی توافق شود.
 پودرهای فلزی مبتنی بر نیکل برای ساخت سختافزار و افزودنی پودرهای آلیاژی نیکل ماتریس با سختی قابل انتخاب و مقاومت در برابر خوردگی برای پوشش سخت، اسپری حرارتی، روکش فلزی، متالورژی پودر و چاپ سه بعدی. مشاهده محصول →
پودرهای مبتنی بر کبالت ابزار متفاوتی هستند. آنها کمتر در مورد ساختار همه منظوره هستند و بیشتر در مورد سایش، سختی گرم و مقاومت در برابر تماس تهاجمی هستند. در عمل، این باعث میشود که آنها را به صندلیهای سوپاپ، قطعات پمپ، سطوح سخت و سایر سطوحی که سایش دشمن هستند، مرتبط کند. تعادل بین کربن، شکلدهندههای کاربید و چقرمگی ماتریس اهمیت دارد، بهویژه زمانی که ممکن است از همان آلیاژ برای یک قطعه چاپی و برای یک پوشش استفاده شود.
 پودرهای آلیاژی مبتنی بر کبالت برای سایش و خدمات در دمای بالا پودرهای آلیاژ سخت غالب کبالت با کروم و W برای نشیمنگاه سوپاپ ها، قالب های اکستروژن و روکش هایی که نیاز به سایش، خوردگی و مقاومت در برابر اکسیداسیون در دمای بالا دارند. مشاهده محصول →
پودرهای مبتنی بر آهن طیف وسیعی از ویژگی ها و اغلب موقعیت هزینه مطلوب تری را ارائه می دهند. پودرهای مبتنی بر مس برای کارهای حرارتی و الکتریکی جذاب هستند، اما بازتاب و رسانایی حرارتی آنها می تواند پردازش لیزر را کمتر بخشنده کند. پودرهای تیتانیوم و آلومینیوم به دلیل واکنش پذیری و حساسیت به اکسید نیاز به جو و کنترل دقیق دارند. هیچ یک از این خانواده ها به طور جهانی «بهتر» نیستند. انتخاب درست به دنبال حالت شکستی است که میخواهید از آن جلوگیری کنید.
خواص پودری که کیفیت چاپ را شکل می دهد
هنگامی که یک ساخت با شکست مواجه می شود، پودر همیشه علت نیست، اما اغلب بخشی از داستان است. اینها ویژگی هایی هستند که ارزش بررسی قبل از آزمایش یا انتشار تولید را دارند:
- توزیع اندازه ذرات: ذرات ریز می توانند جزئیات سطح را بهبود بخشند اما دشواری جریان و دریافت اکسیژن را افزایش می دهند. برش های درشت می توانند به خوبی پخش شوند اما ممکن است وضوح یا راندمان ذوب را کاهش دهند.
- مورفولوژی: ذرات گرد معمولاً جریان می یابند و بهتر بسته بندی می شوند. ذرات نامنظم می توانند در فرآیندهای دیگر مفید باشند، اما ممکن است در یک سیستم پوشش مجدد پل یا پخش شوند.
- جریان و چگالی بسته بندی: جریان خوب به شکل گیری یک لایه یکنواخت کمک می کند. چگالی ظاهری و ضربه ای بر میزان مواد موجود در یک حجم لایه معین تأثیر می گذارد.
- اکسیژن و رطوبت: هر دو می توانند بر خیس شدن، تخلخل و شیمی نهایی تأثیر بگذارند. حد قابل قبول بستگی به آلیاژ و فرآیند دارد، بنابراین نباید یک عدد واحد در همه جا اعمال شود.
- ماهواره ها و توده ها: ذرات کوچک ذوب شده به ذرات بزرگتر می توانند باعث اختلال در انتشار و ایجاد نقص های موضعی شوند. حضور آنها باید سنجیده شود، نه اینکه فقط با چشم قضاوت شود.
- آلودگی و قابلیت ردیابی: پودر باید با مقدار زیادی قابل ردیابی باشد، به درستی ذخیره شود و برای مواد خارجی بررسی شود. مستندسازی خوب بخشی از عملکرد مواد است.
تطبیق پودر با فرآیند
همجوشی بستر پودر لیزری معمولاً نیاز به برش نسبتاً ظریف دارد که اغلب در محدوده 15 تا 45 میکرومتر بسته به دستگاه و ضخامت لایه است. ذوب پرتو الکترونی تمایل به استفاده از پودر درشت تری دارد زیرا فرآیند و محیط خلاء رفتار متفاوتی دارند. رسوب مستقیم انرژی اغلب از یک برش گسترده تر، گاهی در حدود 45-150 میکرومتر استفاده می کند، زیرا پودر به جای پخش شدن به عنوان یک بستر نازک، از طریق یک نازل تغذیه می شود. جت بایندر می تواند دوباره مورفولوژی و توزیع اندازه های مختلف را تحمل کند. این محدوده ها نقطه شروع هستند، نه مشخصات جهانی.
این همان جایی است که اصطلاحات می توانند گمراه کننده شوند. پودر روکش لیزری به طور خودکار یک پودر تولید افزودنی برای دستگاه بستر پودری نیست. این دو فرآیند علاقه مشترکی به پودر تمیز و روان دارند، اما نیازی به برش ذرات یکسان یا رفتار ذوب یکسانی ندارند. در رسوب دهی مستقیم انرژی و روکش لیزری، تغذیه پذیری ثابت و رفتار حوضچه مذاب پایدار اغلب بیش از بهترین اندازه ذرات ممکن اهمیت دارد.
 پودرهای روکش لیزری برای لایه های سطحی مقاوم در برابر سایش پودرهای آلیاژی مبتنی بر نیکل، کبالت و آهن که برای روکش لیزری غربال میشوند، لایههایی با رقت کم و متراکم برای شفتها، شیرها، پیچها و سطوح سایش ارائه میدهند. مشاهده محصول →
یک قانون مفید این است که پودر را در برابر فرآیند واجد شرایط کنید، نه تنها در برابر یک صفحه کاتالوگ. یک ماتریس تست کوچک بسازید، پودر را قبل و بعد از استفاده بررسی کنید و نتایج را با قطعات مورد نیاز مقایسه کنید. اگر یک درجه در مشعل پوششی کار می کند اما در چاپگر نه، این تناقض نیست. شواهدی است که نشان می دهد پنجره فرآیند، نه فقط شیمی، کار را انجام می دهد.
استفاده مجدد، جابجایی و کنترل کیفیت
استفاده مجدد از پودر در تولید مواد افزودنی رایج است، اما این یک تصمیم ساده «پر کردن و ادامه دادن» نیست. قرار گرفتن در معرض حرارتی و جابجایی مکرر می تواند توزیع اندازه ذرات، محتوای اکسیژن، مورفولوژی و رفتار جریان را تغییر دهد. برخی از آلیاژها استفاده مجدد را به خوبی در یک پنجره معتبر تحمل می کنند. برخی دیگر به محدودیتهای سختتر یا تجدید مکرر بیشتری نیاز دارند. رویکرد صحیح این است که به جای تکیه بر تعداد ثابتی از چرخهها که ممکن است متناسب با عملیات نباشد، اندازهگیری تغییرات و تعیین حدی برای محافظت از قطعه انجام شود.
رسیدگی به همین اندازه اهمیت دارد. جذب رطوبت، آلودگی متقابل، الک نامناسب و ذخیره سازی ضعیف می تواند مشخصات ورودی خوب را خنثی کند. یک طرح کیفیت عملی معمولاً شامل بررسیهای ورودی، کنترلهای ذخیرهسازی، سوابق الک و ترکیب، نمونهبرداری دورهای، و تصمیم روشن در مورد زمانی که پودر دیگر برای ساخت مورد نظر مناسب نیست، میشود. این مراحل بوروکراسی نیست. آنها نشان می دهند که چگونه یک تامین کننده پودر و یک تولید کننده از تغییر فرآیند جلوگیری می کنند.
چک لیست عملی انتخاب
قبل از درخواست یک قیمت یا تعهد به اجرای یک تولید، به قرار دادن برنامه به زبان ساده کمک می کند. چک لیست زیر مکان خوبی برای شروع است:
- حالت شکست غالب را تعریف کنید: سایش، خوردگی، گرما، خستگی، هدایت یا ترکیب.
- فرآیند و ماشین را از جمله ضخامت لایه، نوع پوششدهنده و اتمسفر تأیید کنید.
- در صورت امکان، درجه آلیاژ را بر اساس استاندارد مشخص کنید و هر خاصیتی را که نمی توان به خطر انداخت، ذکر کنید.
- در مورد توزیع اندازه ذرات و روش آزمایش توافق کنید، نه فقط یک محدوده اسمی.
- برای اکسیژن، رطوبت، جریان و آلودگی بر اساس فرآیند و ریسک بخشی، محدودیتهایی تعیین کنید.
- بپرسید که چقدر قابلیت ردیابی، بسته بندی و ذخیره سازی انجام می شود.
- یک ساخت صلاحیت با بازرسی های کافی برای آشکار کردن مسائل مربوط به گسترش، تخلخل و شیمی برنامه ریزی کنید.
- سیاست استفاده مجدد را قبل از شروع تولید، از جمله قوانین دفعات نمونه برداری و تازه کردن، تعیین کنید.
از مشخصات پودر تا واقعیت تولید
تیم ما از جنبه مادی این مشکل کار می کند. ما پودرهای آلیاژی تولید می کنیم، فرآیندهای پوشش و روکش را اعمال می کنیم و قطعات سفارشی مقاوم در برابر سایش مانند غلطک ها، شفت ها و بوش ها را می سازیم. این ترکیب مفید است زیرا رفتار پودر در قیف متوقف نمی شود. به تغذیه، ذوب، پیوند، تکمیل و سرویس ادامه میدهد. نمره ای که در گواهینامه خوب به نظر می رسد هنوز باید از روند واقعی خود ادامه دهد.
این تجربه جای کار صلاحیت خود مشتری را نمی گیرد و نباید. به کوتاه شدن مکالمه کمک می کند. به جای درخواست فقط برای «پودر تولید افزودنی»، میتوانیم آلیاژ، برش ذرات، محدودیت اکسیژن، فرآیند و حالت شکست را با هم مورد بحث قرار دهیم. معمولاً اینجاست که یک مشخصات عملی شروع میشود: نه با گستردهترین ادعای ممکن، بلکه با درک روشنی از اینکه پودر باید چه کاری انجام دهد، چگونه با آن کار میشود و چه شواهدی نشان میدهد که آماده تولید است.