
هرکسی که سالها در کنار تخت پودری ایستاده باشد، همین را به شما خواهد گفت: دستگاه توجه را جلب میکند، اما پودر نتیجه را تعیین میکند. پودرهای تولیدی افزودنی یک پرکننده کالا نیستند - آنها مواد اولیه مهندسی شده هستند و شیمی، توزیع اندازه ذرات، شکل و تمیزی آنها با تک تک قطعاتی که میسازید حرکت میکند. آنها را به درستی دریافت کنید و روند قابل پیش بینی می شود. آنها را اشتباه بگیرید و هفته ها را به دنبال تخلخل می گذرانید که نمی توانید توضیح دهید.
ما زمان زیادی را صرف تولید پودرهای آلیاژی و استفاده از آنها در روکش، پاشش و ساخت قطعات سایش کرده ایم، بنابراین این راهنما به جای بروشور، از طبقه فروشگاه نوشته شده است. این شامل این است که این پودرها چه هستند، خانواده های اصلی چگونه متفاوت هستند، چه مشخصاتی در واقع مهم هستند و چگونه می توان یک پودر را با فرآیندی که اجرا می کنید مطابقت داد.
پودرهای تولیدی افزودنی در واقع چه هستند
در تولید افزودنی های مبتنی بر پودر، پودر فلز به صورت لایه به لایه به یک قسمت جامد تبدیل می شود. اتصال بسته به دستگاه به روشهای مختلفی انجام میشود: یک پرتو لیزر یا الکترون هر لایه را در همجوشی بستر پودری ذوب میکند، یک هد چاپی بایندر را قبل از زینترینگ در جت بایندر رسوب میکند، و یک منبع انرژی متمرکز پودر را در حالی که از طریق یک نازل در رسوب مستقیم انرژی تغذیه میکند، ذوب میکند.
این ارزش جداسازی از متالورژی پودر معمولی را دارد. پرس و زینتر PM ذرات نامنظم و زاویه دار را تحمل می کند زیرا پودر قبل از حرارت دادن تحت فشار بالا فشرده می شود. فرآیندهای افزایشی معمولاً نمی توانند این کار را انجام دهند. پودر باید جریان داشته باشد، در یک لایه نازک و یکنواخت پخش شود و انرژی را به طور مداوم از یک لایه به لایه دیگر جذب کند. به همین دلیل است که مواد اولیه AM تقریباً همیشه اتمیزه شده با گاز یا پلاسما، کروی و کاملاً درجه بندی شده است - فیزیک فرآیند آن را می طلبد، نه بازاریابی.
همچنین یک همپوشانی عملی وجود دارد که ارزش دانستن در مورد آن را دارد. پودرهایی که برای روکش لیزری و پاشش حرارتی تولید میشوند، عموزادههای نزدیک پودرهای چاپگر هستند: مسیر اتمیسازی یکسان، متالورژی یکسان، اغلب با اندازههای مختلف برش. عرضهکنندهای که هر دو طرف را درک میکند، معمولاً میتواند شما را از آزمون و خطای زیادی نجات دهد.
خانواده های اصلی پودر و اینکه هر کدام در چه چیزی خوب هستند
اکثر پودرهای AM صنعتی در خانواده های انگشت شماری قرار می گیرند. جدول زیر یک نقشه تقریبی است، نه یک کتاب قانون - در هر خانواده ده ها درجه وجود دارد، و نمره بسیار بیشتر از نام خانوادگی اهمیت دارد.
| خانواده پودر | نقاط قوت معمولی | جایی که معمولا استفاده می شود |
|---|---|---|
| بر پایه آهن | مقرون به صرفه، سختی خوب، آسان برای پس از پردازش | قطعات ماشین آلات عمومی، ابزار، روکش فلزی قطعات فولادی |
| بر پایه نیکل | مقاومت در برابر خوردگی، چقرمگی، رفتار خوب در دمای بالا | تجهیزات شیمیایی و فرآیندی، قطعات مجاور هوافضا، روکش فلزی |
| بر پایه نیکل superalloy | مقاومت در دمای بالا، مقاومت در برابر اکسیداسیون حفظ می شود | اجزای بخش داغ، سخت افزار کوره، تجهیزات انرژی |
| بر پایه کبالت | مقاومت در برابر سایش، سختی گرم، مقاومت در برابر حرارت | صندلی های سوپاپ، پیچ ها، قطعات پمپ، پوشش هارد و روکش ها |
| بر پایه مس | هدایت حرارتی و الکتریکی | سینک های حرارتی، اجزای القایی، درج های رسانا |
| کامپوزیت کاربید | سختی بسیار بالا، عمر سایش ساینده عالی | ابزار برش و معدن، صفحات سایش، لایه های پوشش |
| سرامیک و اکسید | سد حرارتی، عایق، بی اثری شیمیایی | پوشش های پلاسما پاشیده شده، سطوح با دمای بالا |
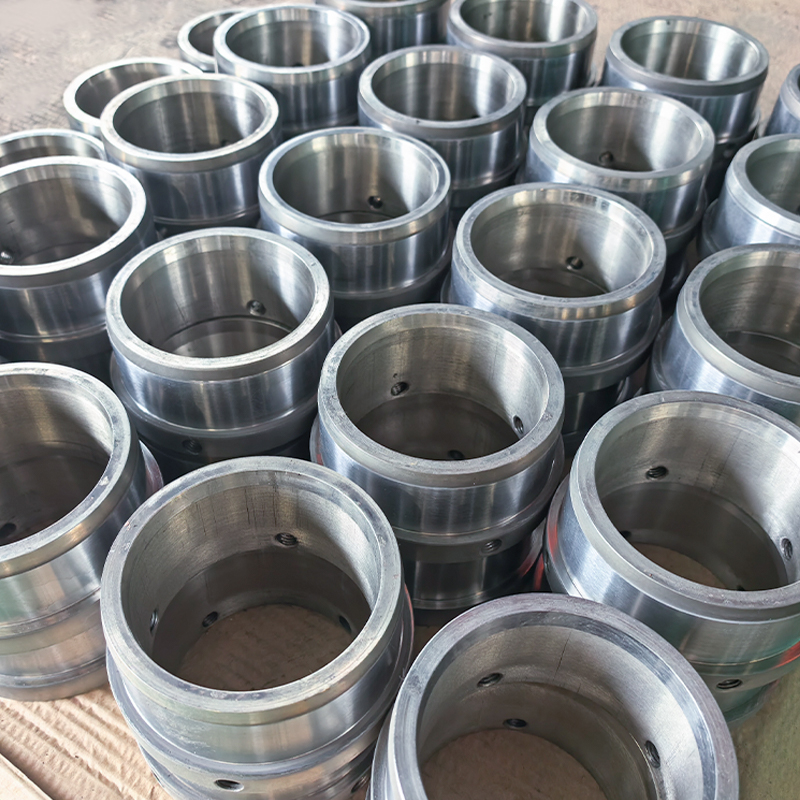
آلیاژهای مبتنی بر کبالت شایستگی ذکر ویژه را دارند زیرا آنها عامل محافظت از سایش هستند. در جایی که یک قطعه ساییده می شود، می لغزد یا تماس ساینده داغ را می بیند، درجه کبالت اغلب از جایگزین های سخت تر اما شکننده تر بهتر عمل می کند. ما طیف وسیعی از این پودرها را دقیقاً به این دلیل نگه می داریم که مواد مشابه هم برای چاپگر و هم برای مشعل جوش کار می کنند.
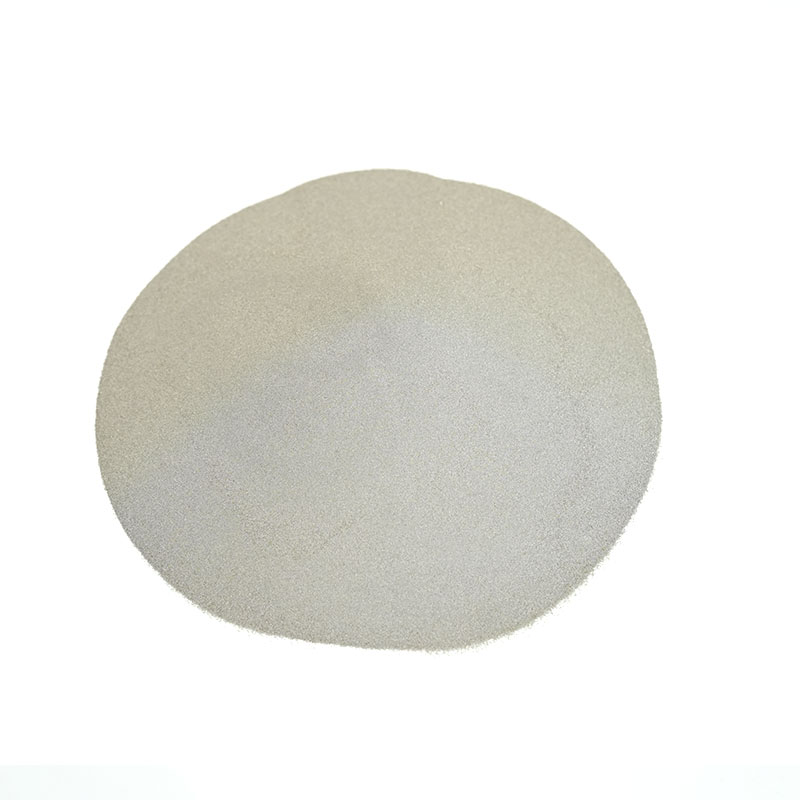 پودرهای آلیاژی مبتنی بر کبالت برای سایش و خدمات در دمای بالا نمرات SD-Co را که 28 تا 53 HRC را در بر می گیرد برای شیرها، قالب ها، روتورها و پوشش های سایش مرور کنید. قبل از ارزیابی رفتار فیزیکی، شیمی و برش ذرات را مقایسه کنید. مشاهده محصول →
اندازه ذرات، شکل و مشخصات مهم
دو پودر می توانند گواهی های شیمی یکسانی داشته باشند و در دستگاه کاملاً متفاوت عمل کنند. این تفاوت معمولاً در ویژگیهای فیزیکی است، و اینها مواردی هستند که ما ابتدا با هر مشتری جدید صحبت میکنیم.
خواندن مشخصات پودر
- توزیع اندازه ذرات: برش باید با ضخامت لایه و دستگاه مطابقت داشته باشد. یک برش 15-45 میکرومتری مناسب سیستم های بستر پودری خوب است. 45-105 میکرومتر برای رسوب انرژی هدایت شده و کار پرتو الکترونی معمولی تر است.
- کروییت و بافت سطح: ذرات گرد و صاف به طور یکنواخت پخش می شوند و به خوبی جریان می یابند. ماهواره ها و قطعات نامنظم باعث ایجاد رگه ها و ذوب ناسازگار می شوند.
- سرعت جریان و چگالی ظاهری: اینها به شما می گویند که پودر در قیف و پوشش مجدد چگونه عمل می کند، نه فقط در برگه اطلاعات.
- محتوای اکسیژن و نیتروژن: شایع ترین علت پنهان شکل پذیری ضعیف و نقص جوش.
- تخلخل درون ذرات: حفره های داخلی می توانند از ذوب زنده بمانند و بعداً به صورت تخلخل گاز در قطعه ظاهر شوند.
- رطوبت و آلودگی: مخصوصاً با درجه های رطوبت سنجی و پس از نگهداری طولانی مدت اهمیت دارد.
اگر می خواهید در مورد اینکه چگونه منحنی توزیع بر رفتار ساخت واقعی تأثیر می گذارد عمیق تر باشید، یادداشت ما در این مورد است توزیع اندازه ذرات پیامدهای عملی را طی می کند.
پودر چگونه درست می شود
تقریباً هر پودر فلزی درجه AM با مذاب شروع می شود. اتمی شدن گاز، ذوب شده را به قطرات با گاز بی اثر با فشار بالا می شکند و آنها را به ذرات تقریباً کروی جامد تبدیل می کند - رایج ترین مسیر برای گریدهای نیکل، کبالت و آهن. اتمیزه کردن آب ارزان تر و سریعتر است اما اشکال نامنظم ایجاد می کند، بنابراین عمدتاً برای پرس و زینتر و برخی کاربردهای روکش فلزی استفاده می شود. اتمیزه کردن پلاسما و اتمیزه کردن گریز از مرکز، پودر بسیار کروی و کم ماهواره تولید می کند، به همین دلیل است که آنها بر بازارهای پر تقاضای تیتانیوم و سوپرآلیاژ تسلط دارند.
مرحله اتمیزه کردن تنها نیمی از داستان است. الک، طبقه بندی، ترکیب و بسته بندی تعیین می کند که آیا مشخصاتی که دریافت می کنید با مشخصاتی که سفارش داده اید مطابقت دارد یا خیر. در کارخانه خود ما، پودر از مذاب خام تا محصول نهایی و الک شده تولید میشود، که تنها راه برای تحت کنترل نگه داشتن اکسیژن و تغییرات متقاطع است.
پودر تطبیق با فرآیند شما
هیچ "بهترین" پودر جهانی وجود ندارد - فقط بهترین مناسب برای یک فرآیند، یک هندسه و یک هدف هزینه است. همجوشی بستر پودری به برش های ظریف و بدون جریان آزاد و اکسیژن کم نیاز دارد. رسوب مستقیم انرژی نسبت به اندازه بسیار متحمل تر است اما به قوام خوراک حساس است. روکش لیزری جایی در بین قرار می گیرد و معمولاً با برش درشت تر و کاملاً کنترل شده بهترین کار را دارد تا حوضچه مذاب در سرعت ثابت بماند.
همچنین فکر کردن به اتفاقات بعد از ساخت کمک می کند. درجه ای که به زیبایی ماشین آلات انجام می شود ممکن است انتخاب ضعیفی برای قطعه ای باشد که صیقل داده می شود، و درجه ای با مقاومت در برابر سایش عالی ممکن است به سختی تمام شود. تصمیم گیری زودهنگام مسیر پس از پردازش معمولاً انتخاب پودر را به دو یا سه نامزد محدود می کند.
 پودرهای آلیاژی روکش لیزری در نیکل، کبالت و آهن پودرهای مبتنی بر نیکل، کبالت و آهن به همراه کامپوزیتهای کاربید را با برشهای 53 تا 150 میکرومتر و محدوده سختی مرور کنید تا قبل از برنامهریزی برای پسفرآوری، نمرات را فهرست کنید. مشاهده محصول →
استفاده مجدد، جابجایی و کنترل کیفیت
پودر گران است، بنابراین تقریباً همه از آن دوباره استفاده می کنند. این خوب است، در محدوده. هر چرخه مواد را در معرض گرما، رطوبت و جابجایی قرار می دهد و بخش ریز رشد می کند در حالی که اکسیژن به سمت بالا می خزد. یک رویکرد کاربردی به این صورت است:
- تعداد چرخههای استفاده مجدد در هر دسته را دنبال کنید و آن را با ساخت ثبت کنید.
- بعد از هر ساخت دوباره الک کنید و توزیع آن را در برابر برش اصلی بررسی کنید.
- میزان اکسیژن را به صورت دوره ای اندازه گیری کنید نه اینکه فرض کنید ثابت است.
- در بسته، خشک و دارای برچسب واضح نگهداری کنید - ایجاد آلودگی متقابل بین گریدهای آلیاژی بسیار آسان تر از تشخیص آن است.
- دسته ها را بر اساس شواهد بازنشسته کنید، نه بر اساس عادت.
برای قطعات حیاتی، یک روال ساده بازرسی ورودی - شیمی، توزیع، جریان، و بررسی بصری تحت بزرگنمایی - بیشتر مشکلات را قبل از رسیدن به دستگاه برطرف می کند.
هنگامی که پودر از چاپگر خارج می شود
هر مشکل سایش یک قطعه جدید را توجیه نمی کند. یک غلتک بزرگ، یک پیچ پرواز یا یک پیستون پمپ اغلب به لحاظ اقتصادی به مراتب بیشتر از جایگزینی بازسازی می شود، و اینجاست که همان پودرهای اتمیزه شده در نقش متفاوتی به دست می آورند. از طریق روکش لیزری یک لایه پیوند متالورژیکی با حداقل رقت و اعوجاج بسیار کم روی یک سطح فرسوده رسوب میکند و این جزء با وجهی سختتر از حالت اولیه به خدمت بازمیگردد.
برای عملکرد ساینده و فرسایشی، پودرهای اسپری حرارتی حاوی کاربید اغلب پاسخ بهتری هستند که یک لایه سخت و چسبیده را در گرمای ورودی نسبتا کم ارائه می دهند.
 پودرهای اسپری حرارتی کاربید تنگستن برای سایش نمرات کاربید متصل به کبالت، نیکل و نیکل را برای HVOF، پلاسما و روکش فلزی با سختی، شیمی و گزینههای اندازه ذرات مقایسه کنید. مشاهده محصول →
سوالاتی که ارزش پرسیدن را قبل از ثبت سفارش دارند
- این دسته به کدام اندازه برش طبقه بندی شد و منحنی توزیع واقعی چگونه است؟
- سطوح اکسیژن و نیتروژن اندازه گیری شده چیست، نه مقادیر معمولی؟
- کدام مسیر اتمیسازی استفاده شد و ماهوارهها و جریمهها چگونه حذف شدند؟
- آیا تامین کننده می تواند از پودر و فرآیند پایین دستی مانند روکش یا اسپری پشتیبانی کند؟
- قابلیت ردیابی دسته ای آنها در واقع چه چیزی را ثبت می کند؟
تأمینکنندهای که بدون تردید به این موارد پاسخ میدهد، معمولاً تأمینکنندهای است که به جای ذخیرهسازی آن، مطالب را درک میکند.
پودرهای تولید افزودنی کمی صبر در مرحله انتخاب پاداش می دهد. خانواده را درک کنید، روی مشخصات فیزیکی پافشاری کنید، برش را با فرآیند مطابقت دهید و نظم و انضباط هندلینگ را محکم نگه دارید. این کار را انجام دهید و کنترل ماشین، پارامترها و کیفیت قطعه بسیار آسان تر می شود - و پودر دیگر متغیری نیست که نمی توانید توضیح دهید.